
Frästeile bei dünnwandigen Geometrien: Warum Steifigkeit, Spannung und Reihenfolge so viel ausmachen
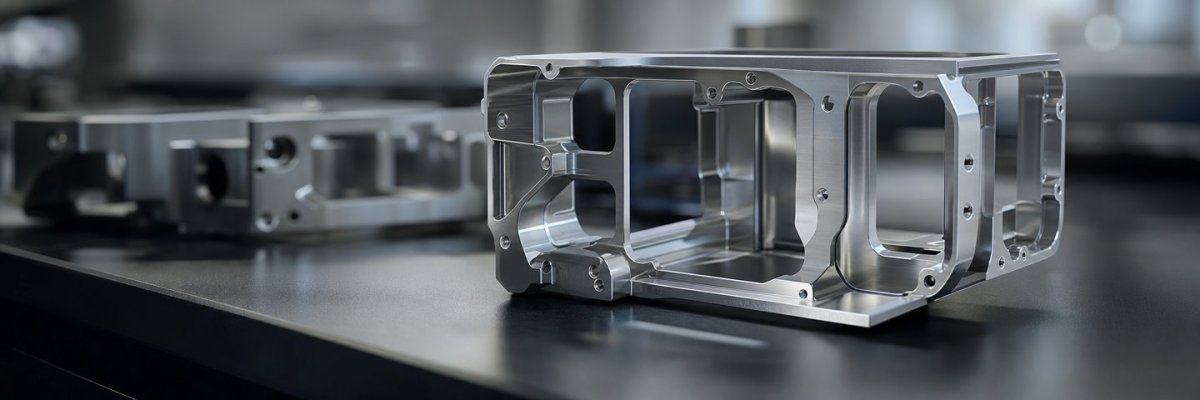
Dünnwandige Frästeile gelingen dann zuverlässig, wenn Geometrie, Spannungseintrag, Aufspannung und Bearbeitungsfolge früh zusammen gedacht werden. Genau darin liegt der Knackpunkt: Ein Bauteil kann auf der Zeichnung völlig plausibel wirken und trotzdem in der Fertigung kippen, schwingen, nachgeben oder sich nach dem Lösen aus der Spannung minimal verziehen. Das klingt nach kleinen Effekten, ist aber in der Praxis oft der Unterschied zwischen stabiler Serie und ständiger Korrektur. Wer dünnwandige Frästeile sauber auslegt, spart Nacharbeit, senkt Ausschuss und gewinnt Prozesssicherheit.
Inhalt
- Warum dünnwandige Frästeile so heikel sind
- Wenn das Bauteil nachgibt: Steifigkeit ist mehr als Wandstärke
- Die Reihenfolge macht’s: Erst grob, dann fein? Nicht immer
- Aufspannung mit Fingerspitzengefühl
- Restspannungen im Material: Unsichtbar, aber wirksam
- Werkzeug, Schnittdaten, Wärme: Kleine Ursachen, große Wirkung
- Toleranzen realistisch setzen statt Probleme einkonstruieren
- Was in der Serie zählt
- Wie Karl Dewald GmbH & Co.KG bei anspruchsvollen Frästeilen unterstützt
- Jetzt über dünnwandige Frästeile sprechen
- Stark in vielen Disziplinen – für Entwicklung, Einkauf und Fertigung
- Einzugsgebiet & Service-Bereich
Warum dünnwandige Frästeile so heikel sind
Auf den ersten Blick sieht ein dünnwandiges Frästeil oft harmlos aus: wenig Material, klare Konturen, vielleicht sogar ein eher schlankes Design. Doch genau diese Schlankheit macht das Bauteil empfindlich. Sobald Bearbeitungskräfte einwirken, verändert sich das Verhalten. Flächen weichen leicht aus, Stege beginnen zu schwingen, Spannungen im Material ändern sich oder lösen sich plötzlich. Und schon passt ein Maß zwar noch im eingespannten Zustand, später aber nicht mehr richtig.
Das ist kein Sonderfall. Gerade bei Taschen, Rippen, Rahmengeometrien oder filigranen Aufnahmen passiert genau das immer wieder. Deshalb reicht es bei solchen Frästeilen nicht, nur die Endkontur zu betrachten. Entscheidend ist, wie das Bauteil auf dem Weg dorthin reagiert.
Wenn das Bauteil nachgibt: Steifigkeit ist mehr als Wandstärke
Viele denken bei dünnwandigen Bauteilen sofort an die reine Wandstärke. Klar, sie spielt eine Hauptrolle. Aber sie ist nicht alles. Auch freie Längen, Übergänge, Eckenradien, Rippenanbindung und die Lage von Aussparungen beeinflussen die Steifigkeit stark. Eine Wand mit identischer Stärke kann je nach Umgebung erstaunlich stabil oder eben überraschend weich sein.
Genau hier lohnt sich ein zweiter Blick. Muss jede Fläche wirklich frei stehen? Kann eine Geometrie über eine kleine konstruktive Anpassung deutlich robuster werden? Lässt sich ein Bereich erst spät freistellen, damit er während der Bearbeitung noch gestützt bleibt? Solche Fragen wirken unscheinbar, haben aber großen Hebel.
Bei Karl Dewald GmbH & Co.KG zeigt sich in der Praxis immer wieder: Gute Frästeile entstehen selten durch maximale Feinheit allein, sondern durch klug platzierte Stabilität. Ein zusätzlicher Steg, ein angepasster Radius oder eine veränderte Bearbeitungszugabe kann mehr bewirken als jede spätere Rettungsaktion an der Maschine.
Die Reihenfolge macht’s: Erst grob, dann fein? Nicht immer
Klassisch heißt es oft: erst schruppen, dann schlichten. Das stimmt grundsätzlich, aber bei dünnwandigen Frästeilen ist die Sache etwas raffinierter. Denn wenn zu früh zu viel Material entfernt wird, verliert das Bauteil seine Zwischenstabilität. Die Folge: Es verformt sich schon während der Bearbeitung oder springt nach dem Umspannen in eine neue Lage.
Darum ist die Bearbeitungsreihenfolge oft ein echter Strategiepunkt. Manche Bereiche sollten bewusst stehen bleiben, damit sie andere Flächen stützen. Andere Konturen werden nur teilweise vorbearbeitet und erst ganz am Ende fertiggestellt. Das klingt fast wie Schach mit Metall – und ja, ein bisschen ist es das auch.
Wichtig ist dabei, die Geometrie nicht nur als Endzustand zu sehen, sondern als Abfolge von Zuständen. Jeder Zwischenzustand muss stabil genug sein, um den nächsten Schritt sauber zu ermöglichen. Wer das ignoriert, kämpft später gegen Fehler, die eigentlich schon im Ablauf angelegt waren.
Aufspannung mit Fingerspitzengefühl
Ein dünnwandiges Frästeil lässt sich nicht beliebig festspannen. Zu wenig Haltekraft, und das Teil wandert. Zu viel Haltekraft, und es wird schon vor dem ersten Schnitt verformt. Genau hier liegt eine der häufigsten Ursachen für Maßabweichungen, die auf den ersten Blick rätselhaft wirken.
Denn was passiert? Im eingespannten Zustand scheint alles zu stimmen. Nach dem Lösen verändert sich das Bauteil minimal, manchmal nur um wenige Hundertstel. Für manche Anwendungen ist das schon zu viel. Dann wird nachjustiert, kontrolliert, erneut gespannt – und die Unsicherheit wächst.
Deshalb braucht die Aufspannung bei filigranen Frästeilen ein sauberes Konzept. Wo liegen die Kräfte an? Welche Flächen dürfen belastet werden? Wo hilft eine formschlüssige Unterstützung? Wo ist es besser, Bearbeitungszugaben als Stützstruktur zu nutzen? Gute Spanntechnik hält nicht einfach nur fest. Sie schützt die Geometrie.
Restspannungen im Material: Unsichtbar, aber wirksam
Ein Punkt wird im Alltag gern unterschätzt: Das Halbzeug bringt oft bereits Spannungen mit. Sobald Material abgetragen wird, verändert sich das innere Gleichgewicht. Das Bauteil „arbeitet“. Nicht dramatisch, aber genug, um Ebenheit, Parallelität oder Lagebezüge zu beeinflussen.
Gerade bei dünnwandigen Frästeilen fällt das stärker auf als bei massiven Komponenten. Wo wenig Querschnitt bleibt, zeigen sich Spannungsumlagerungen schneller. Deshalb ist die Materialauswahl wichtig, aber auch die Frage, wie das Rohmaterial vorbereitet und wie viel Material in welcher Reihenfolge entfernt wird.
Mitunter hilft es, Bearbeitungsschritte zu entzerren oder Zwischenstände gezielt zu berücksichtigen. Auch symmetrische Materialabnahme kann sinnvoll sein. Das Ziel ist immer gleich: Das Bauteil soll sich nicht überraschend verhalten, sondern berechenbar.
Werkzeug, Schnittdaten, Wärme: Kleine Ursachen, große Wirkung
Bei dünnen Strukturen spürt das Bauteil fast alles intensiver. Werkzeugdruck, Vibrationen, Wärmeentwicklung – was bei massiven Teilen kaum auffällt, kann hier schon sichtbare Spuren hinterlassen. Es entstehen Rattermarken, Maßabweichungen oder ungünstige Oberflächen. Und plötzlich wirkt das Teil „schwammig“, obwohl die Zeichnung klar war.
Darum kommt es stark auf passende Werkzeuge und abgestimmte Schnittwerte an. Und die sollten zur Geometrie im Einklang stehen. Auch der Werkzeugüberstand spielt hinein. Je länger und filigraner die Bearbeitungssituation, desto eher wird das System empfindlich.
Hinzu kommt Wärme. Sie wird oft erst dann zum Thema, wenn Toleranzen kippen oder Flächen nicht mehr sauber stehen. Dabei ist sie bei schlanken Strukturen von Anfang an relevant. Wo wenig Masse ist, fehlt auch ein Teil der thermischen Trägheit. Das Bauteil reagiert direkter. Genau deshalb müssen Prozessparameter und Bauteilverhalten zusammen gedacht werden.
Toleranzen realistisch setzen statt Probleme einkonstruieren
Natürlich dürfen Frästeile präzise sein. Aber gerade bei dünnwandigen Geometrien lohnt sich ein kritischer Blick auf jede einzelne Forderung. Muss jede Fläche dieselbe enge Toleranz haben? Welche Funktion hängt wirklich an welchem Maß? Wo sind Bezüge entscheidend, und wo wird Genauigkeit gefordert, ohne dass sie technisch nötig ist?
Das ist kein Plädoyer für Ungenauigkeit – im Gegenteil. Es geht um funktionale Präzision. Wenn Anforderungen sauber priorisiert werden, lässt sich der Prozess stabiler auslegen. Überfrachtete Zeichnungen führen dagegen oft zu unnötigem Aufwand, höheren Kosten und mehr Risiko in der Serie.
Gerade bei funktionalen Frästeilen zahlt es sich aus, toleranzkritische Bereiche klar von weniger sensiblen Flächen zu trennen. So wird Präzision dort konzentriert, wo sie wirklich etwas bringt.
Was in der Serie zählt
Ein einzelnes Bauteil bekommt man mit genug Einsatz fast immer irgendwie hin. Die eigentliche Qualität zeigt sich erst in der Wiederholung. Bleiben Maße stabil? Lassen sich Teile ohne Sonderbehandlung fertigen? Ist die Aufspannung reproduzierbar? Verhält sich das Material von Charge zu Charge ähnlich?
Bei dünnwandigen Frästeilen trennt sich genau hier die gute Idee von der belastbaren Lösung. Denn jede kleine Instabilität im Prozess vervielfacht sich über Stückzahlen. Was im Musterteil noch akzeptabel war, wird in der Serie schnell teuer.
Darum lohnt sich der frühe Blick auf Serienfähigkeit. Nicht nur die Geometrie muss passen, sondern auch der Weg dorthin. Ein robustes Bauteil ist nicht bloß eines, das am Ende funktioniert. Robust ist ein Bauteil, das sich verlässlich fertigen lässt.
Wie Karl Dewald GmbH & Co.KG bei anspruchsvollen Frästeilen unterstützt
Wenn Frästeile filigran werden, hilft keine Betrachtung im Tunnel. Dann braucht es ein Gefühl für Geometrie, Machbarkeit und das Verhalten des Bauteils. Genau an dieser Stelle ist die Abstimmung zwischen Konstruktion, Fertigung und Anwendung besonders wertvoll.
Karl Dewald GmbH & Co.KG unterstützt bei solchen Aufgaben mit dem Blick auf das Wesentliche: Welche Bereiche sind funktional kritisch? Wo lässt sich die Geometrie fertigungsgerechter gestalten? Welche Bearbeitungsfolge bringt Stabilität in den Prozess? Und wie bleibt die Lösung auch in der Serie wirtschaftlich?
Das ist am Ende oft der größte Gewinn. Nicht einfach nur ein gefrästes Teil, sondern ein Bauteil, das sich sauber herstellen, sicher montieren und dauerhaft einsetzen lässt.
Jetzt über dünnwandige Frästeile sprechen
Wenn Sie ein filigranes Frästeil planen oder bestehende Geometrien stabiler und wirtschaftlicher machen möchten, lohnt sich ein früher Austausch. Gerade bei dünnwandigen Strukturen lassen sich viele spätere Probleme vermeiden, wenn Bearbeitung, Spannung und Funktion von Beginn an zusammen betrachtet werden.
Karl Dewald GmbH & Co.KG
Unterer Dorrenberg 9
42105 Wuppertal
Telefon: +49 202 4296210
Website: https://www.karl-dewald.de/
Stark in vielen Disziplinen – für Entwicklung, Einkauf und Fertigung
Drehteile, Frästeile, Formteile, technische Federn, Zugfedern, Druckfedern, Blattfedern, Schenkelfedern, Biegefedern, Präzisionsteile, Baugruppenlösungen, fertigungsgerechte Bauteilauslegung, Serienbegleitung, Abstimmung von Funktion und Fertigung
Einzugsgebiet & Service-Bereich
FAQ
Warum sind dünnwandige Frästeile in der CNC-Fertigung so heikel?
Dünnwandige Frästeile reagieren empfindlich auf Bearbeitungskräfte, Schwingungen, Wärme und Restspannungen. Schon kleine Verformungen durch geringe Steifigkeit oder ungünstige Aufspannung können Maßabweichungen, Rattern und Verzug verursachen. Für prozesssichere CNC-Frästeile müssen Geometrie, Spannkonzept und Bearbeitungsstrategie zusammen geplant werden.
Welche Rolle spielt die Steifigkeit bei dünnwandigen Frästeilen?
Die Steifigkeit dünnwandiger Frästeile hängt nicht nur von der Wandstärke ab, sondern auch von freien Längen, Rippen, Radien, Übergängen und Aussparungen. Eine höhere Bauteilsteifigkeit reduziert Schwingungen, Nachgeben und Verformung beim Fräsen. Bereits kleine konstruktive Anpassungen können die Fertigung von filigranen Frästeilen deutlich stabiler machen.
Warum ist die Bearbeitungsreihenfolge bei dünnwandigen Frästeilen so wichtig?
Die Bearbeitungsreihenfolge entscheidet darüber, ob ein dünnwandiges Frästeil während der CNC-Bearbeitung stabil bleibt. Wird zu früh zu viel Material entfernt, verliert das Bauteil Zwischenstabilität und kann sich verziehen oder umspannen. Eine durchdachte Frässtrategie mit stützenden Restbereichen erhöht Maßhaltigkeit, Prozesssicherheit und Serienfähigkeit.
Wie beeinflusst die Aufspannung die Qualität dünnwandiger Frästeile?
Bei dünnwandigen Frästeilen kann eine falsche Aufspannung direkt zu Verformung führen. Zu wenig Spannkraft lässt das Bauteil wandern, zu viel Spannkraft drückt filigrane Geometrien aus der Form. Eine abgestimmte Spanntechnik mit gezielter Unterstützung schützt die Geometrie, verbessert die Maßhaltigkeit und reduziert Nacharbeit in der Fräsbearbeitung.
Welche Auswirkungen haben Restspannungen im Material auf dünnwandige Frästeile?
Restspannungen im Halbzeug können dazu führen, dass sich dünnwandige Frästeile nach dem Materialabtrag oder nach dem Lösen aus der Spannung leicht verziehen. Das beeinflusst Ebenheit, Parallelität und Lagebezüge. Durch geeignete Materialwahl, symmetrische Materialabnahme und angepasste Bearbeitungsfolgen lassen sich Spannungsumlagerungen besser beherrschen.
Wie wichtig sind Werkzeug, Schnittdaten und Wärme bei filigranen Frästeilen?
Werkzeugauswahl, Schnittdaten, Werkzeugüberstand und Wärmeentwicklung haben bei filigranen Frästeilen großen Einfluss auf Oberfläche, Maßhaltigkeit und Prozessstabilität. Ungeeignete Parameter fördern Rattern, Werkzeugdruck und thermische Verformung. Für präzise dünnwandige Frästeile müssen Werkzeug und Fräsparameter exakt auf Geometrie und Material abgestimmt sein.
Wie setzt man Toleranzen für dünnwandige Frästeile sinnvoll?
Sinnvolle Toleranzen für dünnwandige Frästeile orientieren sich an der tatsächlichen Funktion des Bauteils. Nicht jede Fläche benötigt höchste Präzision. Werden toleranzkritische Bereiche klar priorisiert, steigt die Prozesssicherheit, die CNC-Fertigung wird wirtschaftlicher und unnötige Kosten durch überzogene Zeichnungsvorgaben werden vermieden.